چاپ PS
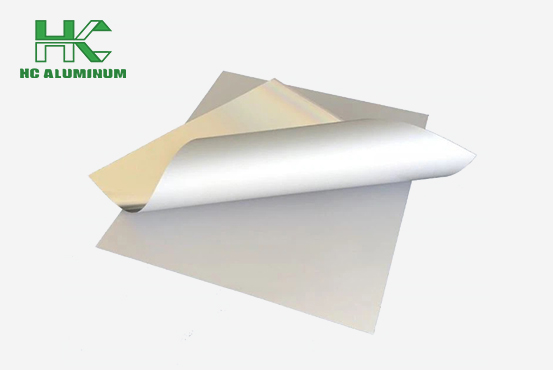
چاپ PS همچنان در بسیاری از چاپخانههای افست تجاری، بستهبندی، نشر و فرمهای اداری کاربرد دارد. این فناوری بر پایه پلیت آلومینیومی حساس به نور عمل میکند که پس از نوردهی، ظهور و آمادهسازی، اطلاعات تصویر را به لاستیک و سپس به کاغذ یا مقوا منتقل میکند. برای سفارشهای عمده، انتخاب پلیت تنها به قیمت هر ورق محدود نیست؛ پایداری تیراژ، سازگاری با دستگاه، کیفیت پوشش آلومینیوم، شرایط نگهداری و قابلیت تأمین مستمر بر هزینه واقعی اثر مستقیم دارند.
تفاوت پلیت PS، CTP و CTCP در عملکرد چاپ
پلیت PS معمولاً برای سیستمهای نوردهی فیلمی استفاده میشود. در این روش، فیلم خروجی لیتوگرافی روی پلیت قرار میگیرد و با دستگاه کپی پلیت نوردهی میشود. پس از ظهور، نواحی تصویردار مرکبپذیر و بخشهای غیرتصویری آبپذیر باقی میمانند. این روش برای چاپخانههایی که زیرساخت فیلم و دستگاه کپی دارند، میتواند اقتصادی باشد.
پلیت CTP مستقیماً از فایل دیجیتال در دستگاه پلیتستر تصویربرداری میشود و مرحله فیلم را حذف میکند. حذف فیلم معمولاً ثبت دقیقتر رنگها، کاهش خطاهای مونتاژ، زمان آمادهسازی کمتر و کنترل بهتر کیفیت را فراهم میسازد. پلیت CTCP نیز با فناوری UV و معمولاً با لیزر بنفش کار میکند و از نظر سرمایهگذاری اولیه، در برخی مجموعهها میان پلیت سنتی و CTP حرارتی قرار میگیرد.
در انتخاب محصول، مشخصات دستگاه نوردهی باید نخستین معیار باشد. طول موج حساسیت پلیت، نوع ظهورگر، سرعت خط تولید، تیراژ مورد انتظار و نوع کار چاپی باید با هم بررسی شوند. برای نمونه، پلیت مثبت برای بسیاری از فرایندهای سنتی کاربرد دارد و صفحه PS با پوشش مناسب میتواند در چاپهای تجاری با تیراژ متوسط، کیفیت یکنواختی ارائه دهد.
| نوع پلیت | روش تصویربرداری | مزیت عملیاتی | نکته کنترلی در سفارش عمده |
|---|---|---|---|
| PS مثبت | فیلم و نوردهی UV | هزینه تجهیز پایینتر در خطوط موجود | کنترل یکنواختی پوشش و سازگاری با ظهورگر |
| CTCP | دیجیتال با لیزر UV | کاهش وابستگی به فیلم | تطبیق حساسیت با توان و طول موج دستگاه |
| CTP حرارتی | دیجیتال با لیزر حرارتی | دقت و پایداری بالاتر در کارهای رنگی | ارزیابی تیراژ واقعی و شرایط فرآوری |
کیفیت پلیت به آلیاژ و ضخامت آلومینیوم، دانهبندی سطح، لایه آنودایز، پوشش حساس و بستهبندی وابسته است. ضخامتهای متداول بر اساس ابعاد دستگاه و نیاز به پایداری مکانیکی انتخاب میشوند. پلیت نازکتر ممکن است برای برخی ماشینها مناسب باشد، اما در تیراژهای بالا یا شرایط فشار بیشتر، مقاومت خمشی و دوام سطح اهمیت بیشتری پیدا میکند. شمار تیراژ اعلامی تولیدکننده نیز باید با نوع مرکب، محلول مرطوبکننده، فشار سیلندر، کیفیت لاستیک و برنامه نگهداری دستگاه سنجیده شود؛ زیرا یک عدد ثابت برای همه شرایط چاپ معتبر نیست.
فرایند، کنترل کیفیت و انطباق فنی
عملکرد مناسب از مرحله انبارداری آغاز میشود. پلیتها باید در بستهبندی اصلی، دور از نور مستقیم، گرما، رطوبت بالا و بخارات شیمیایی نگهداری شوند. تاریخ تولید و مدت نگهداری توصیهشده تأمینکننده باید در برنامه مصرف لحاظ شود. استفاده از موجودی قدیمیتر در اولویت، خطر افت حساسیت پوشش و نوسان کیفیت را کاهش میدهد.
در خط تولید، نوردهی ناکافی میتواند باعث ضعف نقاط ریز و کاهش دوام تصویر شود و نوردهی بیش از حد نیز ممکن است جزئیات ترام را تضعیف کند. تنظیم درست ظهورگر، دمای محلول، زمان ظهور و نرخ شستوشو بر تمیزی زمینه و استحکام ناحیه تصویردار اثر دارد. آزمایش کنترل با نوار سنجش، بررسی نقاط ترام و بازبینی چشمی زمینه پلیت، پیش از مصرف یک محموله بزرگ ضروری است.
استاندارد ISO 12647 برای کنترل فرایند چاپ افست، چارچوب شناختهشدهای برای مدیریت رنگ، ترام و شرایط چاپ فراهم میکند. همچنین ISO 2846 به مشخصات رنگهای فرایند چاپ مربوط است. این استانداردها لزوماً مشخصات فنی یک پلیت را تعیین نمیکنند، اما برای هماهنگی میان پلیت، مرکب، کاغذ و تنظیمات دستگاه اهمیت دارند. در بازارهایی که الزامات زیستمحیطی وجود دارد، اسناد مربوط به مواد شیمیایی مصرفی، برگه اطلاعات ایمنی مواد و ادعاهای انطباق با مقرراتی مانند REACH باید از تأمینکننده دریافت و با مقصد فروش بررسی شوند.
| مورد کنترل | روش ارزیابی | اثر بر تولید |
|---|---|---|
| یکنواختی پوشش | نمونهگیری از چند بسته و مشاهده پس از ظهور | کاهش زمینهگیری و نوسان رنگ |
| حساسیت نوردهی | تست با تنظیمات واقعی دستگاه | حفظ جزئیات ترام و متن ریز |
| دوام تیراژ | آزمون چاپ با مرکب و محلول واقعی | پیشبینی توقف و تعویض پلیت |
| ابعاد و پانچ | اندازهگیری و نصب روی دستگاه | جلوگیری از خطای رجیستر |
| بستهبندی | بررسی ضربه، رطوبت و آببندی | کاهش ضایعات هنگام حمل و انبارش |
هزینه، زنجیره تأمین و زمانبندی سفارش عمده
قیمت خرید پلیت فقط بخشی از هزینه مالکیت است. هزینه فیلم، مواد ظهور، انرژی، نیروی انسانی، توقف دستگاه، ضایعات راهاندازی و زمان تحویل نیز باید در مقایسه میان PS، CTCP و CTP لحاظ شوند. ممکن است محصولی با قیمت ورق پایینتر، به دلیل دوام کمتر یا حساسیت نامتناسب با تجهیزات، هزینه نهایی بیشتری ایجاد کند. در مقابل، پلیت دیجیتال با قیمت اولیه بالاتر میتواند در سفارشهای دارای تغییرات مکرر، نسخههای متعدد یا حساسیت رنگی بالا، هزینه آمادهسازی را کاهش دهد.
زنجیره تأمین پلیت آلومینیومی به قیمت کویل آلومینیوم، ظرفیت پوششدهی کارخانه، مواد شیمیایی پوشش حساس، نرخ ارز، حمل دریایی یا زمینی و شرایط گمرکی وابسته است. به همین علت، بازار این محصول میتواند دورههای افزایش قیمت یا محدودیت عرضه را تجربه کند. موجودی ایمن باید بر پایه میانگین مصرف ماهانه، زمان تأمین، نوسان تقاضا و ریسک حمل محاسبه شود. سفارش بسیار بزرگ بدون کنترل تاریخ تولید ممکن است ریسک افت کیفیت در انبار را افزایش دهد.
برای قراردادهای تأمین، مشخصات فنی باید بهصورت مکتوب شامل نوع پلیت، ضخامت، ابعاد، جهت دانهبندی، نوع پوشش، سازگاری دستگاه، تیراژ مورد انتظار، نوع بستهبندی و معیار پذیرش محموله ثبت شود. دریافت نمونه از همان خط تولید، اجرای آزمون روی دستگاه واقعی و ثبت نتایج پیش از تثبیت سفارش، از اختلافهای فنی در تحویلهای بعدی جلوگیری میکند. همچنین تعیین برنامه تحویل مرحلهای، شماره بچ قابل ردیابی و گزارش کنترل کیفیت هر محموله، مدیریت موجودی و پاسخگویی تأمینکننده را منظمتر میسازد.