آلومینیوم پیاس
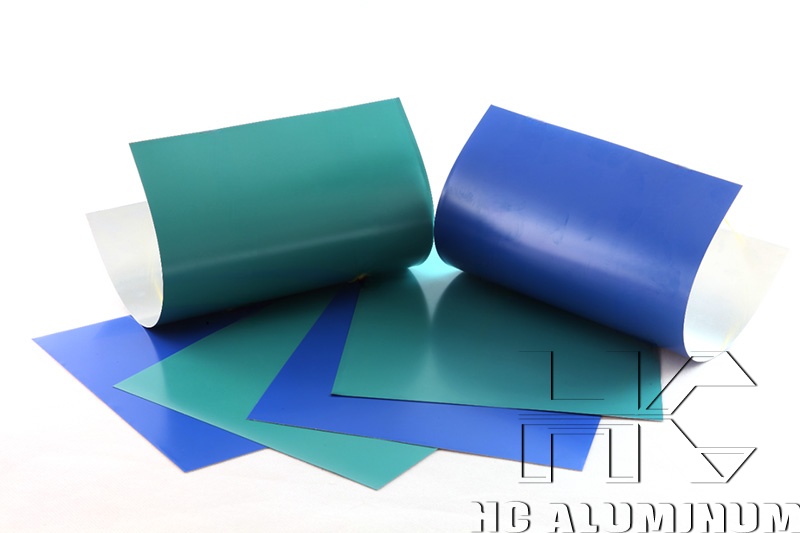
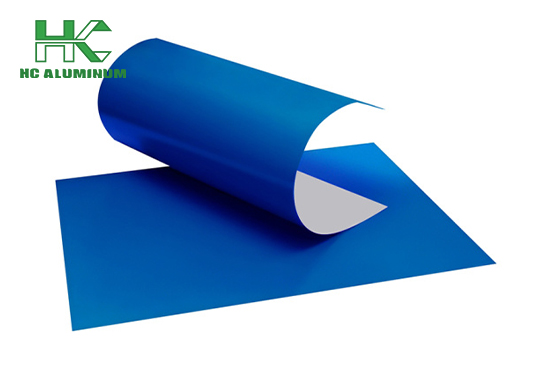
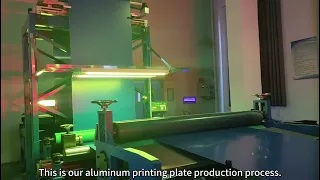
پلیت آلومینیومی PS یکی از مواد اصلی پیشچاپ در چاپ افست ورقی و رول است. این پلیت با لایه حساس به نور پوشش داده میشود و پس از تصویربرداری فیلم، نوردهی و ظهور، نواحی چاپشونده و آبدوست را ایجاد میکند. برای چاپخانهها و مجموعههای تأمینکننده با مصرف بالا، انتخاب صحیح پلیت فقط به قیمت هر ورق محدود نیست؛ یکنواختی چاپ، تیراژ قابل دستیابی، سرعت ظهور، سازگاری با مرکب و محلول آبدهی، کیفیت آلومینیوم پایه و ثبات عرضه نیز اهمیت مستقیم دارند.
ساختار، عملکرد و کاربرد پلیت PS
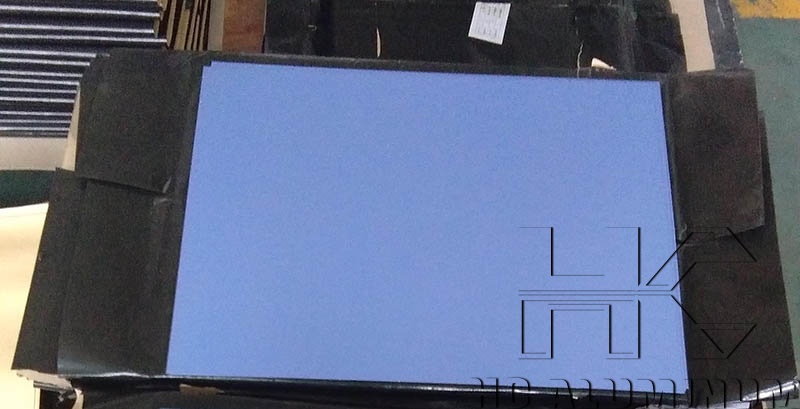
بدنه این پلیت معمولاً از آلومینیوم دانهبندی و اکسیدشده تشکیل میشود. دانهبندی سطح، قابلیت نگهداری آب در بخشهای غیرچاپی را افزایش میدهد و لایه اکسیدی به دوام سطح کمک میکند. روی این بستر، پوشش حساس به نور قرار میگیرد. در نوع مثبت، بخشهایی که نور میبینند در مرحله ظهور حذف میشوند؛ بنابراین تصویر چاپی از بخشهای محافظتشده باقی میماند. پلیت مثبت بهدلیل کیفیت مناسب در ترامهای ریز و کاربرد گسترده در افست تجاری، کتاب، فرمهای اداری و بستهبندی، در بسیاری از بازارها رایج است.
استفاده از صفحه PS معمولاً به فیلم، دستگاه کپی پلیت، واحد ظهور، شستوشو و صمغزنی نیاز دارد. کیفیت فیلم، وکیوم فریم، زمان نوردهی و غلظت محلول ظهور باید با مشخصات سازنده هماهنگ باشد. نوردهی کم میتواند باعث ضعف نواحی چاپی و کاهش تیراژ شود؛ نوردهی بیش از حد نیز احتمال از دست رفتن جزئیات تصویری، بهویژه ترامهای روشن، را افزایش میدهد.
در مقایسه با PS، پلیت CTCP برای تصویربرداری مستقیم با نور فرابنفش در دستگاه پلیتستر طراحی شده است و نیاز به فیلم را حذف میکند. پلیت CTP نیز با فناوریهای حرارتی یا بنفش، فرایند پیشچاپ را دیجیتالتر و کنترلپذیرتر میسازد. با این حال، در واحدهایی که تجهیزات فیلم و کپی پلیت فعال دارند یا هزینه سرمایهگذاری در CTP توجیه ندارد، PS همچنان انتخابی اقتصادی و عملیاتی است.
| معیار فنی | پلیت PS | پلیت CTCP | پلیت CTP |
|---|---|---|---|
| روش تصویربرداری | فیلم و نوردهی | مستقیم با لیزر فرابنفش | مستقیم با لیزر حرارتی یا بنفش |
| نیاز به فیلم | دارد | ندارد | ندارد |
| کنترل فرایند | وابسته به فیلم و نوردهی | دیجیتالتر | بسیار دقیق و دیجیتال |
| کاربرد رایج | چاپخانههای دارای تجهیزات سنتی | ارتقای تدریجی پیشچاپ | تولید صنعتی و کنترل رنگ پیشرفته |
ارزیابی کیفیت، هزینه و تأمین عمده
برای سفارشهای حجیم، ضخامت پلیت باید با نوع ماشین چاپ و اندازه فرم هماهنگ باشد. ضخامتهای متداول در بازار معمولاً برای ماشینهای کوچک، متوسط و بزرگ متفاوتاند و انتخاب نادرست میتواند احتمال خمشدگی، دشواری پانچ یا کاهش پایداری روی سیلندر را بالا ببرد. یکنواختی ضخامت، صاف بودن ورق، کیفیت لبهها و مقاومت پوشش در برابر خراش، باید در نمونهگیری پیش از سفارش انبوه بررسی شود.
شاخص مهم دیگر، رفتار پلیت در چاپ است. پلیت مناسب باید شروع چاپ سریع، تعادل پایدار آب و مرکب، بازتولید مناسب ترام، مقاومت در برابر پرشدن نقاط و تیراژ سازگار با ادعای سازنده داشته باشد. تیراژ واقعی به شرایط ماشین، نوع کاغذ، مرکب، فشار چاپ، محلول آبدهی و نحوه نگهداری نیز وابسته است؛ به همین علت، اعلام یک عدد ثابت بدون آزمون در شرایط واقعی چاپخانه مبنای فنی کافی ندارد.
قیمت پلیت افست از چند متغیر تشکیل میشود: نرخ آلومینیوم، هزینه پوشش شیمیایی، انرژی، حملونقل، نرخ ارز، ابعاد برش، ضخامت، نوع بستهبندی و حجم سفارش. در دورههای رشد قیمت جهانی آلومینیوم یا اختلال در حمل دریایی، فاصله قیمت میان محمولههای قدیمی و جدید میتواند قابل توجه باشد. قراردادهای تأمین دورهای، تعیین بازه تحویل، مشخصکردن تلرانس فنی و تعریف روش کنترل کیفی هنگام تحویل، ریسک نوسان را برای مصرفکننده صنعتی کاهش میدهد.
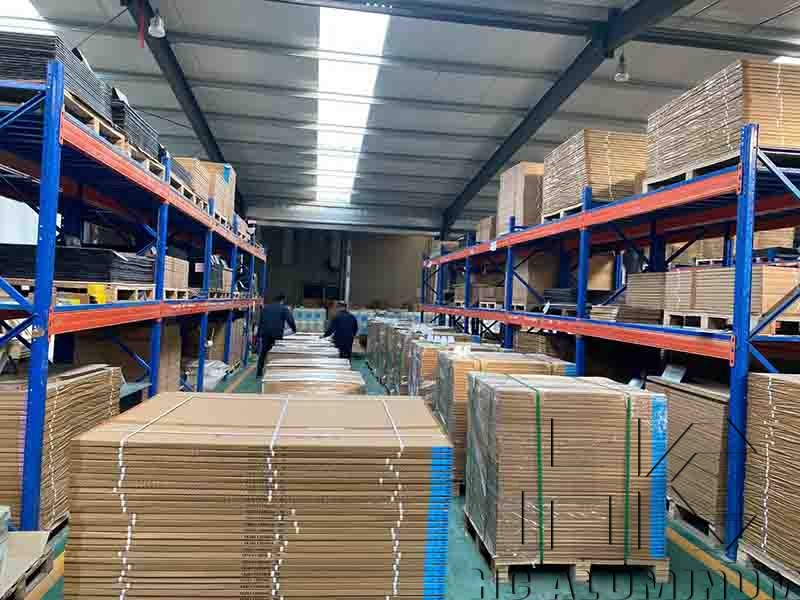
در ارزیابی تأمینکننده، فقط قیمت واحد را مقایسه نکنید. مواردی مانند ثبات بچ تولید، امکان تأمین سایزهای سفارشی، کیفیت کارتن و لفاف ضد رطوبت، تاریخ تولید، شرایط انبارش، سرعت رسیدگی به مغایرت و توانایی ارائه برگه مشخصات فنی اهمیت دارند. پلیت باید در محیط خشک، دور از تابش مستقیم، گرمای شدید و بخارات شیمیایی نگهداری شود. انبارش طولانی یا نامناسب ممکن است حساسیت لایه را تغییر دهد و ظهور را ناپایدار کند.
کنترل فرایند، استانداردها و انطباق
کنترل کیفیت پلیت از مرحله ورود کالا آغاز میشود. بررسی ظاهری کارتن، شمارش، کنترل ابعاد، تست پانچ، بررسی وجود خراش و آزمون محدود روی ماشین چاپ، روشهای مناسب برای تأیید هر بچ هستند. در فرایند ظهور نیز دمای محلول، زمان تماس، نرخ تغذیه، وضعیت فیلتر و کیفیت آب باید ثبت و پایش شوند. محلول ظهور فرسوده یا آلوده میتواند حتی پلیت باکیفیت را به محصولی با عملکرد ضعیف تبدیل کند.
استانداردهای مدیریت رنگ در افست، از جمله خانواده استاندارد ISO 12647، بر کنترل شرایط چاپ، دانسیته، افزایش ترام و ثبات رنگ تمرکز دارند. پلیت بهتنهایی تضمینکننده انطباق با این استاندارد نیست، اما باید بتواند جزئیات فایل و منحنیهای کالیبراسیون را بهصورت تکرارپذیر منتقل کند. تولیدکنندهای که نظام مدیریت کیفیت مانند ISO 9001 دارد، لزوماً برتری فنی همه محصولات را اثبات نمیکند، اما میتواند نشانهای از کنترل مستند فرایندهای تولید و رسیدگی به عدم انطباق باشد.
از منظر ایمنی و الزامات محیطزیستی، برگه اطلاعات ایمنی مواد برای محلول ظهور، صمغ و مواد شستوشو باید در دسترس باشد. مصرفکننده صنعتی باید دستورالعمل استفاده از دستکش، تهویه، نگهداری مواد شیمیایی و دفع پسماند را مطابق مقررات محلی اجرا کند. در تأمین بینالمللی نیز بررسی الزامات بازار مقصد، از جمله محدودیت مواد شیمیایی و اسناد حمل، پیش از ثبت سفارش ضروری است.
برای برنامهریزی موجودی، مصرف ماهانه را بر پایه ابعاد، تیراژ، نرخ ضایعات و زمان تأمین محاسبه کنید. نگهداری موجودی ایمن برای پلیتهای پرمصرف، بهویژه در دورههای نوسان آلومینیوم یا محدودیت حمل، از توقف تولید جلوگیری میکند. در مقابل، انبار بیش از نیاز، ریسک افت کیفیت ناشی از گذر زمان و خواب سرمایه را افزایش میدهد. ترکیب سفارشهای استاندارد با ذخیره محدود سایزهای خاص، معمولاً تعادل مناسبتری میان هزینه و تداوم تولید ایجاد میکند.